软件信息
软件介绍
CIMCO Edit 2022中文激活版是面向现代数控编程的智能集成环境,把快速代码编辑、高仿真可视化和车间管理功能结合在同一个工具中。它提供刀路仿真和刀路分析两个主要模块,并允许把优化后的程序直接发送到数控机床。
CIMCO Edit 2022 安装步骤
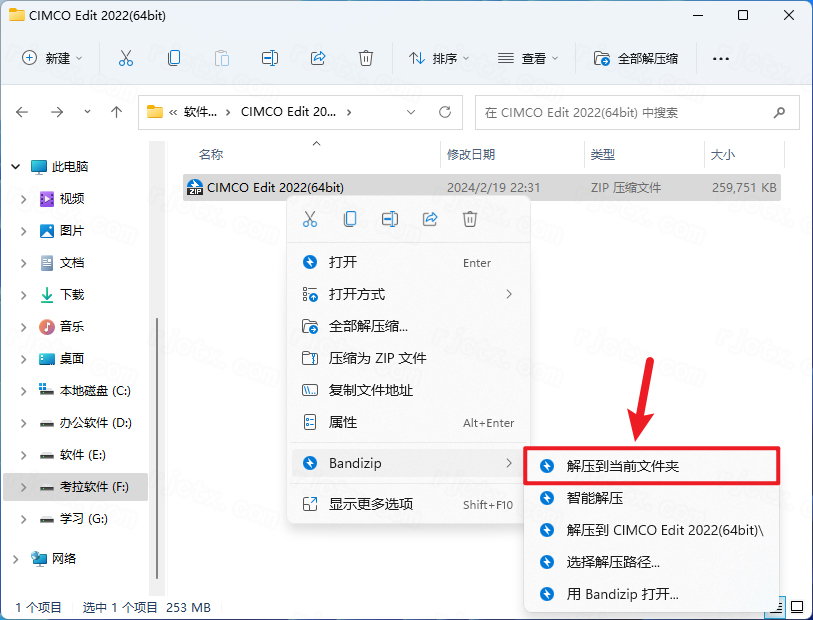
1.获取软件后,右键点击名为【CIMCO Edit 2022(64bit)】的压缩文件,在菜单中选取【解压到当前文件夹】。
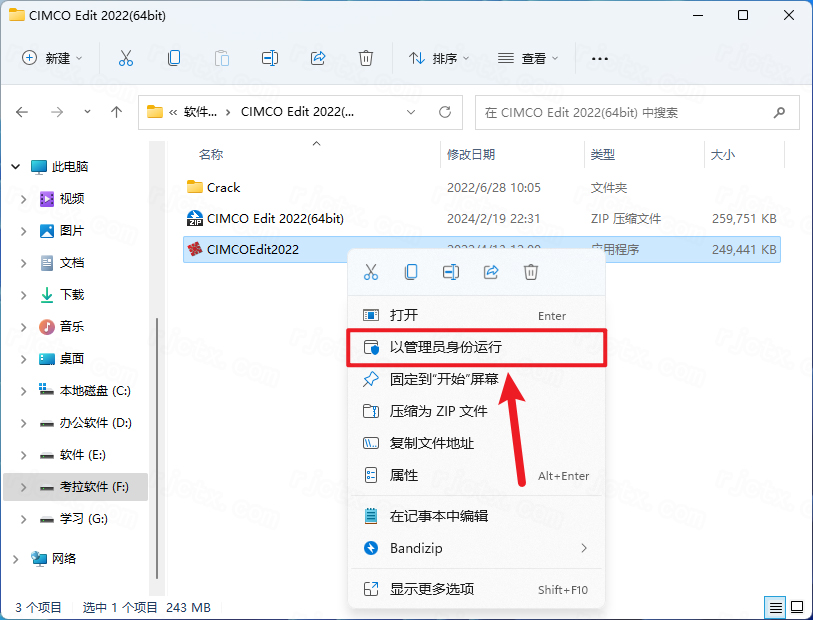
2.进入解压目录,右键点击【CIMCOEdit2022】,在菜单中选择【以管理员的身份运行】。
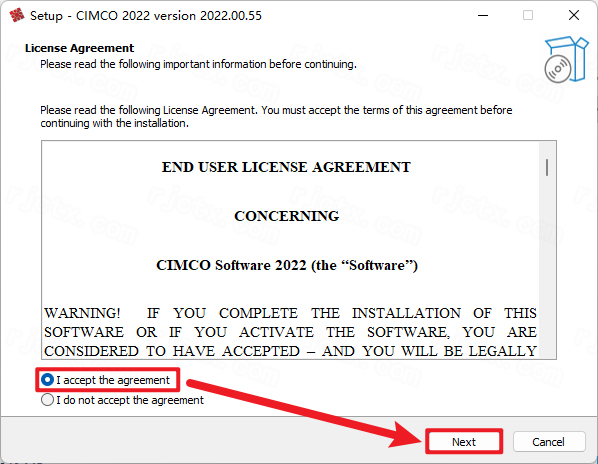
3.勾选【I accept the ……】,接着按【Next】。
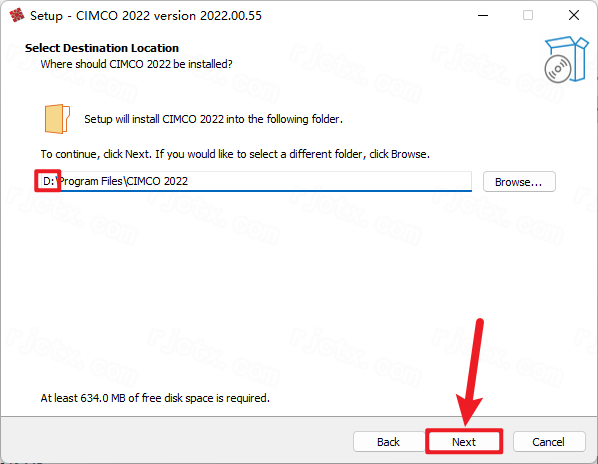
4.如需更改安装位置,可修改路径地址中的首字符C(例如将C改为D表示安装到D盘),然后点击【Next】。
5.按下【Next】按钮
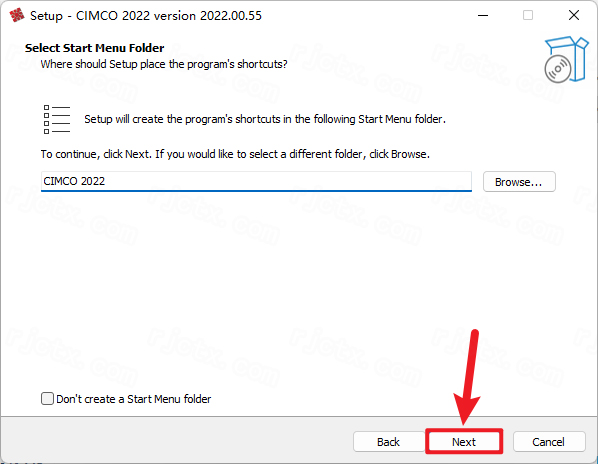
6.选择“Install”按钮。
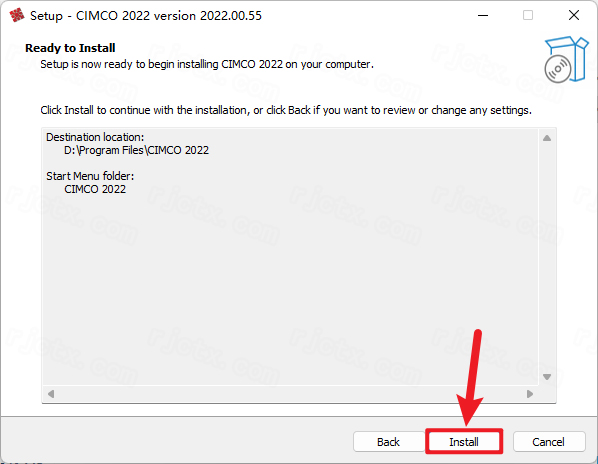
7.正在安装…
8.选【No,I will……】,然后按【Finish】。
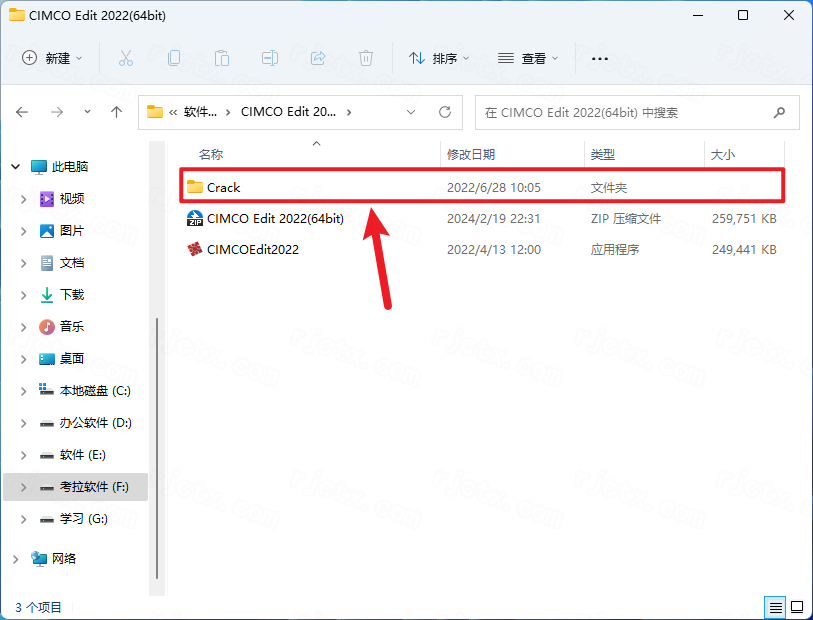
9.进入解压后的【CIMCO Edit 2022(64bit)】目录,双击进入【Crack】子文件夹。
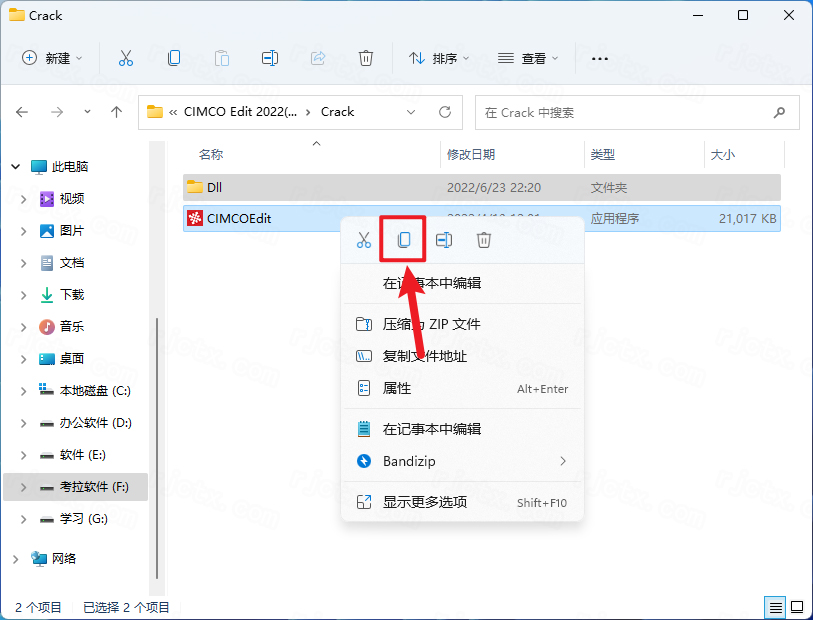
10.把该文件夹里的两个文件都选中,在其中一个上点击右键,然后选择【复制】。
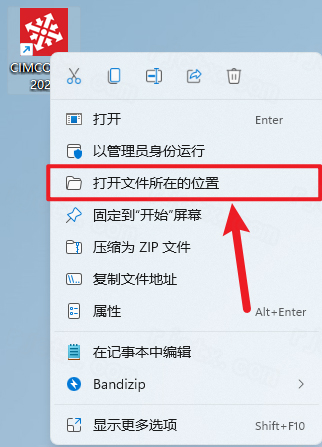
11.在桌面找到【CIMCO Edit 2022】快捷方式,用鼠标右键点击它,然后从菜单中选择【打开文件所在的位置】。
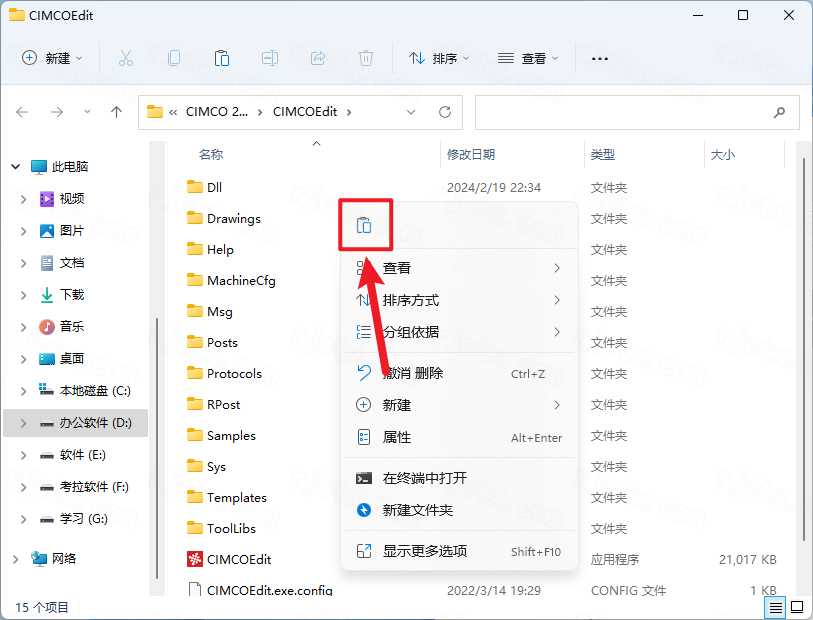
12.在空白处右键单击,选择【粘贴】。
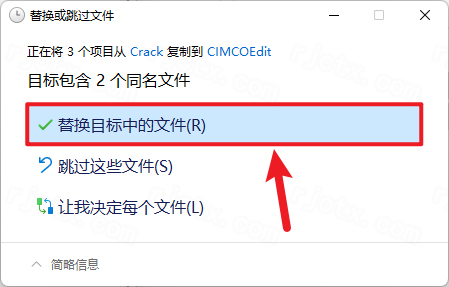
13.请按【替换目标中的文件】按钮。
14.在桌面找到并双击【CIMCO Edit 2022】快捷方式,打开该软件。
15.安装过程已结束。
CIMCO Edit V2022 过切查看方法
CIMCOEditV2022里,仿真时借助自动诊断功能来查看并检查过切(刀具去除材料超出计划,常导致撞刀或零件报废)。
途径一:采用模拟诊断报告(建议使用)
这个方法最精确,程序会自行检测并罗列出所有可能发生过切的部位。
开启仿真:程序载入后,按下工具栏的“实体模拟”(SolidSim)按键,或切换至仿真模式。
执行程序:按下播放键启动仿真,或直接跳至程序末尾。
浏览运行记录与报表
仿真运行结束后,也可以到仿真工具栏里打开“错误日志”(ErrorLog)或“诊断”(Diagnostics)窗口。
程序会自动识别并提示“过切”(Gouge/Overcut)警告。
在列表内双击出现问题的项目,界面会即刻定位到引发错误的对应代码行以及三维空间中的具体位置,便于查看缘由(一般涉及刀具直径偏大、刀柄发生干涉或加工程序路径有误)。
方案二:通过查看外观颜色来识别标记
处于实体仿真状态时,CIMCO一般会依据切割情况调整被加工表面的显示色彩。
在“仿真设置”里,请确认已启用“材料去除”的显示选项。
查看工件外表,若发现不正常的凹陷或未被期待的加工部位,并且状态栏发出红色警告信息,就说明发生了过切。
CIMCO Edit V2022设置工件原点坐标流程
要在CIMCOEditV2022里定义工件原点坐标,一般要先在G代码内定位加工坐标系。操作步骤如下:
首个环节:在G代码里确定所用的加工坐标系。
载入NC程序文档,搜索与坐标系有关的命令。
G54 代表首个工件坐标系。
G55:第二套工件坐标系统
G56 指定第三个工件坐标系。
G57:第4个工件坐标系统
G58 表示第五个工件坐标系。
G59指的是第六个工件坐标系统。
记下程序里用到的坐标系序号。
接下来:在仿真配置里设定原点
通过菜单栏切换至仿真模式
于仿真设定或机床参数页面内定位坐标系及原点配置项目
依据程序内所采用的G代码(例如G54),配置与之匹配的工件原点偏置数值。
步骤三:检查原点配置是否正确
执行刀路模拟,查看刀具初始所在位置与预设是否一致。
若起始位置有误,请核实原点偏置值是否填写准确。
请留意以下事项
机床操作面板上一般能显示并调整工件原点坐标的数值。
仿真过程中,原点配置需和真实机床相同,从而保证模拟输出的可靠性。
CIMCO Edit V2022怎么模拟卧铣刀路
转换卧式铣床与立式铣床的工作状态
启动程序后,可创建或打开适用于卧式铣床的G代码数控文件。
进入Backplot(仿真)页面,打开机床设置,从机床类型里挑出卧式铣床(HorizontalMilling),并选择对应的轴数(三轴或四轴)。
设定卧式铣床所用刀具及待加工毛坯。
刀具配置:打开刀具管理器,创建卧式铣削刀具(例如面铣刀、立铣刀),指定直径、长度和刀尖圆角,使其与真实加工刀具一致。
毛坯配置:进入几何管理界面填写毛坯的长度、宽度和高度,指定工件坐标原点(例如G54,X0Y0Z0),并启用实体毛坯的CIMCO显示选项。
用于调整仿真的观察角度与卧式铣床的各项参数。
模拟画面可在侧视、俯视之间变换,适合卧式铣削的观察方向;视图能够转动,以便检查侧面刀具轨迹。
进行仿真配置时,若设备为四轴卧式铣床,需启用第四轴回转功能,并设定回转轴(例如B轴)的相关数值,使其与机床的运动方式相符合。
执行模拟并检查刀具路径
按下开始仿真按钮后,程序会模拟卧式铣削路径的水平移动和旋转切割动作,并呈现工件材料的切除情况。
启用碰撞和过切检查,找出刀具与零件、装夹装置之间的冲突;模拟运行完成后打开报告,核实加工路径没有差错。