软件信息
软件介绍
Kisssoft 2025 破解版是一款由格里森公司下属瑞士 KisssoftAG 发布的机械传动设计分析软件新版本,支持 Windows 10/11 64 位环境,改进齿轮根部应力的三维有限元计算精度,适合批量参数化设计场景,能为机械工程人员带来快速且准确的设计分析支持。
Kisssoft 2025破解版安装指南
1.选中压缩包,右键点击并选择解压到当前文件夹。
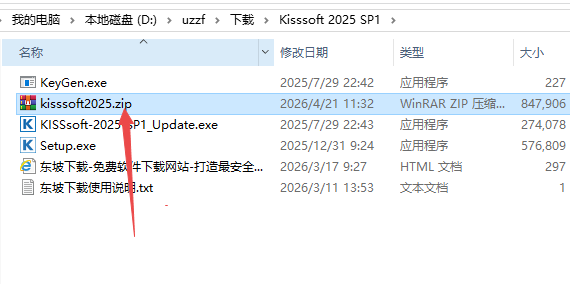
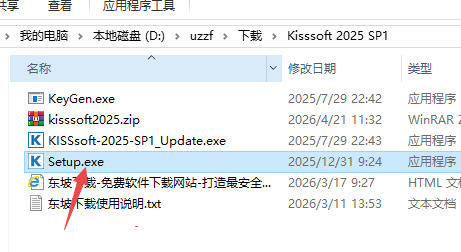
2.进入之前解压得到的目录,定位并单击“KISSsoft-2025”,在右键菜单中点击“以管理员身份运行”。
3.选择语言“中文”,然后点击“确定”。
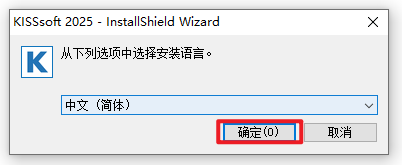
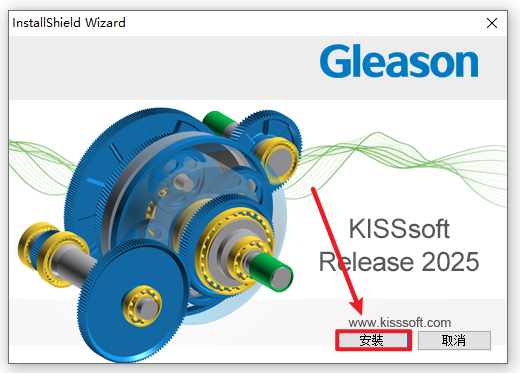
4.点击“安装”按钮。
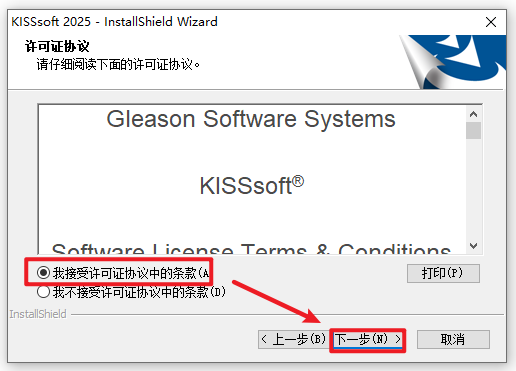
5.勾选“我接受”选项,点击“下一步”。
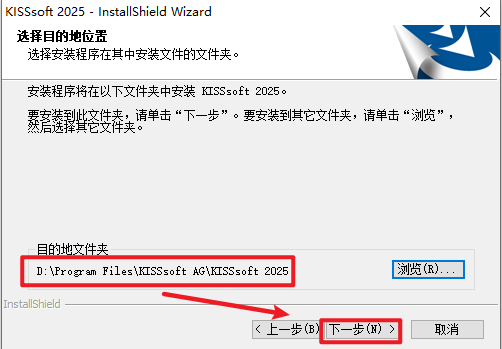
6.选择安装目录,确保路径中不含中文,再点击“下一步”。
7.挑选要安装的部分,然后按下“下一步”。
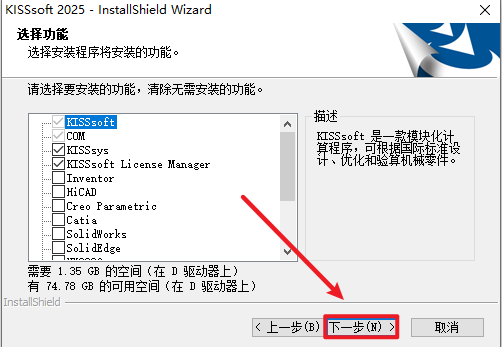
8.点击“安装”开始安装。
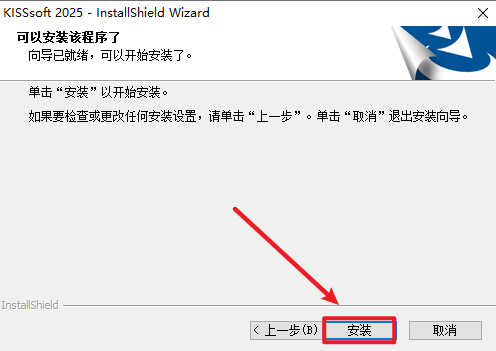
9.软件安装进行中,请等待完成。
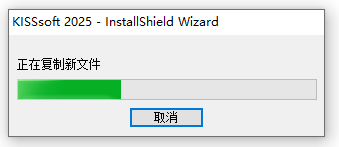
10.选择“下一步”以继续。
11.选择“完成”按钮。
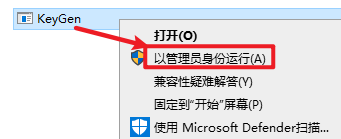
12.回到安装目录,进入“Crack”文件夹,找到“KeyGen.exe”,右键点击并选择“以管理员身份运行”,即可产生“License.lic”文件。
13.将刚才生成的“License.lic”文件进行复制操作。
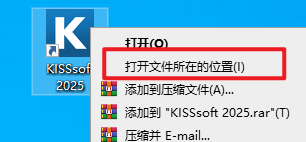
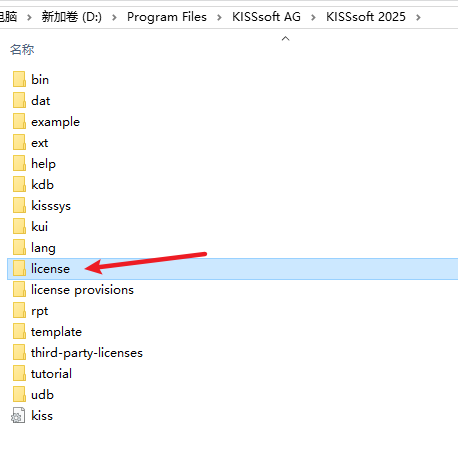
14.在桌面上找到该程序的快捷方式,点击鼠标右键,从菜单里选取“打开文件所在的位置”。
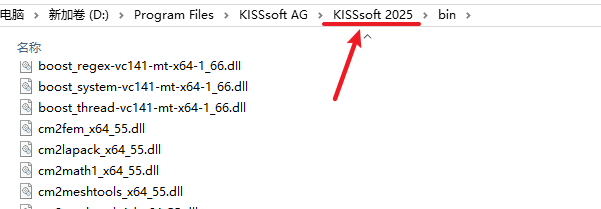
15.在路径栏上选取“KISSsoft 2025”。
16.进入“license”目录,把已复制的文件放入该目录中。
17.双击软件图标运行。
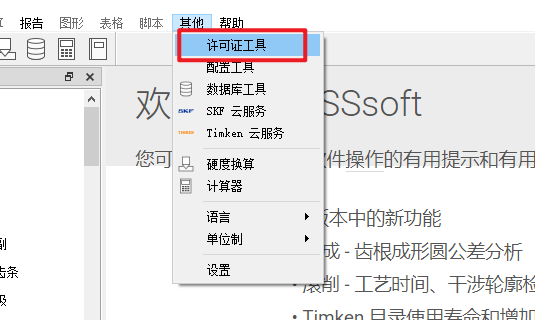
18.在菜单栏依次点击“其他-许可证工具”。
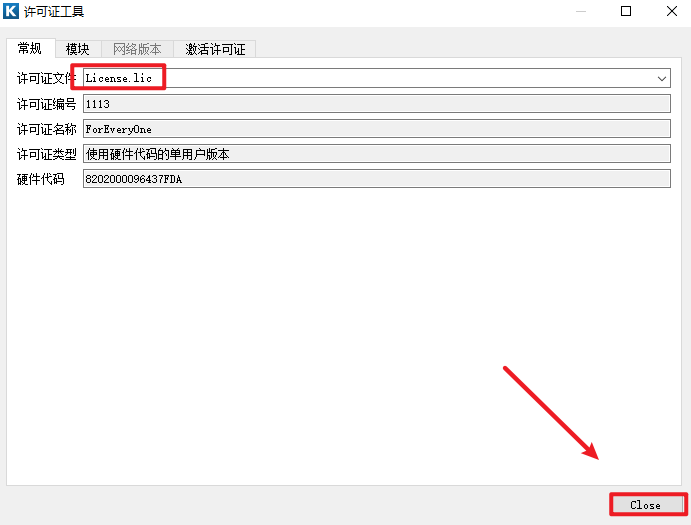
19.进入“常规”设置,在许可证文件菜单里选取“License.lic”,然后按下“Close”。
20.安装完成。
Kisssoft 2025主要功能说明
精密轴承计算与数据库扩展
Timken轴承使用期限精细估算:对于工业齿轮箱里常见的Timken轴承,程序改进了耐用性算法,可在多种负荷条件下更精确地推算出疲劳使用时间,协助技术人员减少提前损坏的可能。
NTN数据库进一步扩充:滚动轴承型号库新增17个NTN品牌系列,覆盖更多非常规尺寸与精度要求,为设计人员选型提供更大余地,省去手动录入外部数据的麻烦。
本软件围绕齿轮的构造设计及其加工流程改善展开。
滚齿加工时间测算:新增的制造工艺功能可在设计环节预估滚齿所需工时。用户录入刀具数据和切削设置后,程序会自动判断加工效率,帮助进行成本管理和工艺安排。
啮合分析中加入干涉轮廓详细检查。软件可自动判定非标准中心距时齿顶和齿根可能发生的干涉问题,并输出可视化图表,保障运行平顺。
齿根成形圆公差分析:改进了齿根部位的几何分析组件,能够设定更细致的公差范围。对承受高载荷的齿轮十分关键,有助于防止加工偏差引发的应力集中。
新增标准化能力,并强化有限元分析功能。
锥齿轮规范更新:完整支持ISO10300与DIN3965现行版本。由此软件输出的数据与全球认可标准一致,尤其适合面向海外市场的机械产品开发。
三维齿根应力分析:升级了采用有限元法(FEM)的齿根应力求解模块。借助更细致的网格剖分和边界条件设定,程序能够再现实际的接触应力状态,辅助设计人员改进齿廓修形,增强传动性能。
开发环境与交互体验
SKRIPT环境改进:为高阶使用者调整了SKRIPT开发工具,使其能支持更复杂的批量参数化脚本。用户能够编写自动程序来处理数百乃至上千个变体方案,显著提高了系列化产品开发的效率。
接触分析概览:结果输出界面现在加入了一个“接触分析概览”面板,把接触斑点、传递误差等主要信息用图表方式汇总呈现,方便迅速判断设计方案的合理性。
Kisssoft 2025许可证无效的原因及解决办法
Kisssoft2025用户碰到“许可证文件无效”或“LicenseInvalid”提示并不少见,多数源于系统环境变动或文件设置出错。下面列出常见诱因以及相应的处理步骤:
常见原因分析
硬件标识变化:Kisssoft的授权一般同设备的网络接口物理地址(MAC地址)或磁盘序列号关联。一旦更换网卡、主板,或重新安装操作系统造成硬件ID变动,原来的许可文件将不能通过校验。
许可证文件过期或损坏:试用版授权有明确的有效期,超过期限便不再可用。另外,若复制.lic文件时出现数据错误,或者文件被安全软件清除,也会引发读取异常。
环境变量设置有误:程序在启动过程中要借助环境变量(例如 KISS_LICENSE_FILE)来查找许可证所在目录。假如这个变量没有被定义,或者其值指向了不正确的路径,软件就会找不到有效的授权文件。
服务器连接故障(网络版):对于使用网络浮动授权的场景,如果授权服务器没有运行,或者客户端与服务器的网络通信被防火墙拦截,同样会出现报错。
处理办法与操作步骤
核查硬件及系统信息
启动位于 Kisssoft 安装文件夹中的 KissLic.exe 或相应的诊断程序,检查本机的 HostID(一般为网络适配器的 MAC 地址)。
检查此HostID是否和许可证文件开头标注的HOSTID=相同。若不相同,应联络供应商重新制作许可证。
检查环境变量
右键单击“此电脑”,依次选择“属性”→“高级系统设置”→“环境变量”。
请在“系统变量”区域里寻找名为KISS_LICENSE_FILE的条目。
请确认该变量的值设为27000@localhost(单机运行)或27000@服务器IP(网络运行)。若尚未建立,需手动创建此变量。
重新放置许可证文件
请在Kisssoft软件安装路径中定位Licenses目录,该文件夹一般存放在C:\ProgramFiles\Kisssoft\Sys\下。
先把过期的.lic文件移除,再把现在可用的许可证文件粘贴到该位置。
提醒:文件名不要包含中文,最好改成简单的英文名,比如kisssoft.lic。
排查防火墙与杀毒软件
请确认系统防火墙或其他安全工具没有阻止 Kisssoft.exe 和 lmgrd.exe(负责许可证服务的程序)。若被拦截,将它们设为信任即可。
Kisssoft2025按作用齿厚计算花键M值
使用Kisssoft2025设计渐开线花键时,M值(跨棒距或棒间距)是车间检验齿厚的关键指标。程序允许基于“作用齿厚”或“实际齿厚”来求解,选择“按作用齿厚”计算M值表示计入了齿形、齿向及齿距累积偏差的共同作用。
原理说明:作用齿厚与实际齿厚的区别
实际齿厚是指对某一截面进行单独量测所得到的齿厚数值,它只体现该局部的尺寸情况。
有效作用齿厚:这是个假想的“有效”数值,由实际齿厚再加上因分度误差、齿形误差和螺旋线误差引起的等效齿厚减少量构成。在配合情形下,作用齿厚确定花键是否可顺利装配(即“通规”含义)。
在Kisssoft中的操作指南
打开花键模块
启动Kisssoft,进入“Spline”(花键)功能模块。
需要给定基础数据,包括模数、齿数、压力角(例如30°)以及变位系数等。
设定公差与配合
移至“公差”选项卡。
依据相关规范(例如 GB/T3478 或 ISO4156)确定精度级别(比如 6 级)以及配合类别(比方说 H/h)。
程序自行算出作用齿厚能达到的上限和下限数值。
配置M值计算参数
在“测量”或“几何”选项卡中,定位到“跨棒距/棒间距”的配置部分。
在计算基准选项里,选中“作用齿厚”。
填写量棒直径(dp)。Kisssoft一般会基于模数自动给出建议的量棒尺寸,让接触点位于分度圆附近。
查看计算结果
按下“计算”按钮,程序将给出M值的最大值与最小值。
对外花键(轴),软件呈现跨棒距数值。若依据作用齿厚进行计算,跨棒距的最大值反映作用齿厚处于最大(最厚)情形,而最小值则对应作用齿厚的最小状态。
内花键(孔)展示的是棒间距(两量棒之间的距离)。
程序能把齿厚公差(T)与综合公差(λ)自动换算进M值里,这样在测量M值时,实际上是在管控花键的整体配合状况,而非只针对某一个截面的尺寸。
为何选用按作用齿厚?
批量制造时,用通规这类综合量规检查花键是普遍做法。若按作用齿厚算出M值,即使手头没有综合量规,也能借助精密测出的M值间接确认花键能否装配。只要实测M值落在软件算出的区间内,就表明即使有加工偏差,该花键仍可与配对件正常配合。